📖 Sommaire
- 🎯 5.1 Définition des Programmes Préalables (PRP)
- 🏛️ 5.2 Les exigences des PRP selon l’ISO 22000
- 🛡️ 5.3 Les différents Programmes Préalables
- 🏭 5.4 Les infrastructures et les bâtiments
- ⚙️ 5.5 Les équipements et leur maintenance
- 🧼 5.6 Le nettoyage et la désinfection (PND)
- 🚰 5.7 La maîtrise de l’eau
- 🦟 5.8 La lutte contre les nuisibles
- 📦 5.9 La gestion des matières premières
- ❄️ 5.10 Les conditions de stockage
- 🚛 5.11 Le transport des denrées alimentaires
- 👨🏭 5.12 L’hygiène du personnel
- 🗑️ 5.13 La gestion des déchets
- 📋 5.14 La documentation des PRP
- 🔍 5.15 Vérification des PRP
- 📌 5.16 Résumé du chapitre
🎯 5.1 Définition des Programmes Préalables (PRP)
📖 Introduction
Avant de mettre en œuvre un système HACCP, une entreprise agroalimentaire doit disposer d’un environnement de travail propre, organisé et maîtrisé.
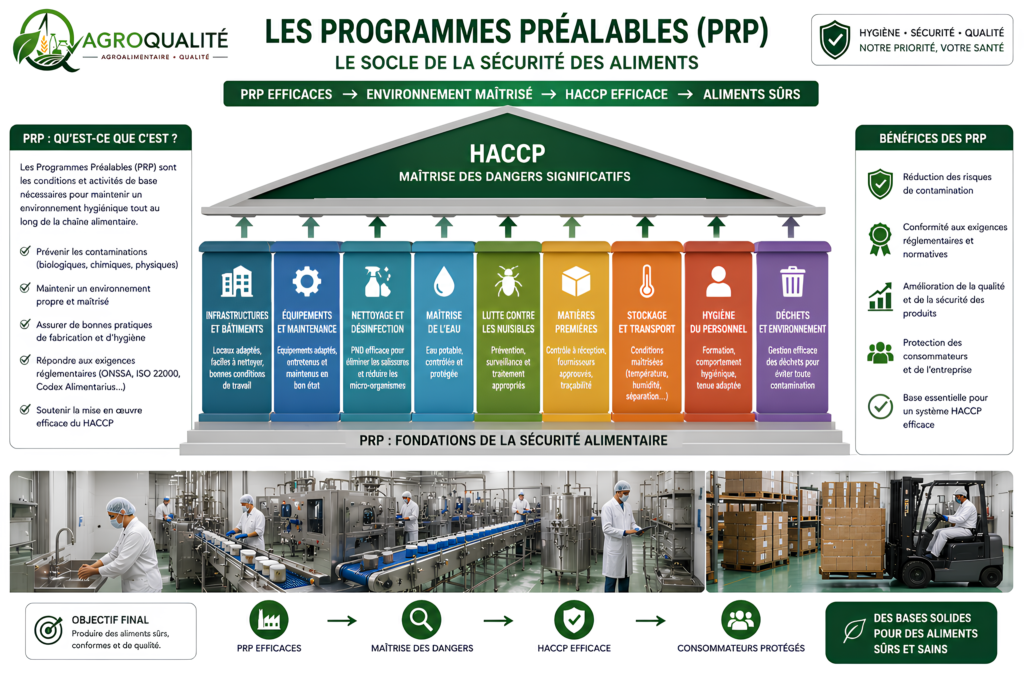
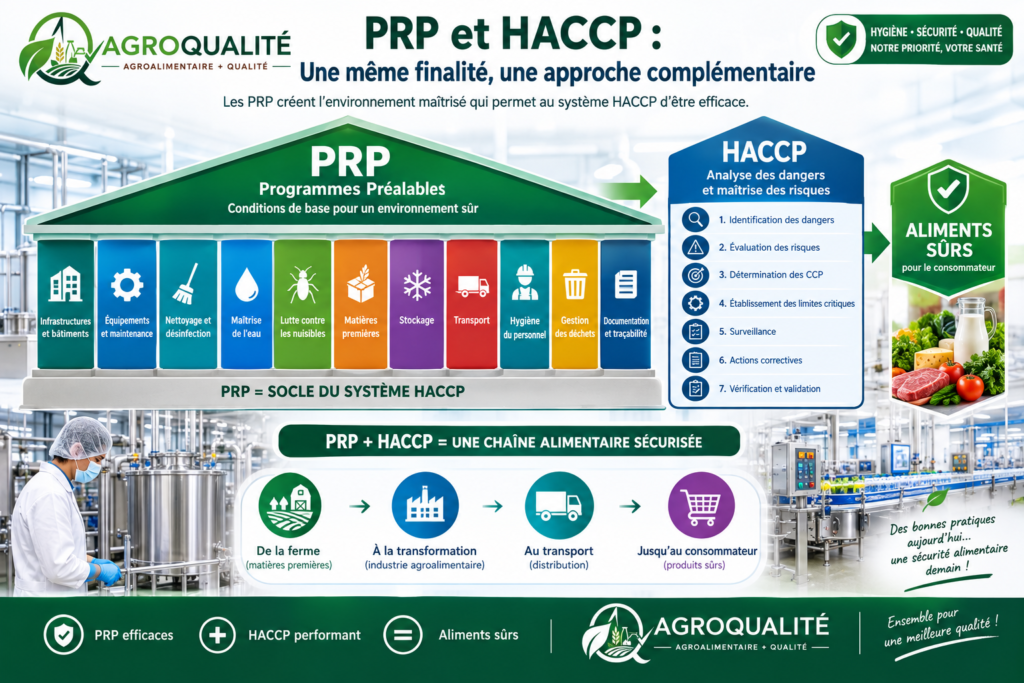
Les Programmes Préalables (PRP) regroupent les conditions et activités de base nécessaires pour maintenir un environnement hygiénique et permettre la production, la manipulation et la fourniture de denrées alimentaires sûres.
Ils constituent donc le socle sur lequel repose le système HACCP.
Selon le Codex Alimentarius, les PRP comprennent notamment les bonnes pratiques d’hygiène, les bonnes pratiques agricoles et les bonnes pratiques de fabrication, ainsi que des pratiques comme la formation et la traçabilité.
🛡️ Pourquoi les PRP sont-ils importants ?
Les PRP permettent notamment de :
- 🦠 prévenir les contaminations microbiologiques ;
- ⚗️ limiter les contaminations chimiques ;
- 🔩 réduire les risques physiques ;
- 🥜 maîtriser certains risques liés aux allergènes ;
- 🏭 maintenir un environnement de production maîtrisé ;
- 📦 assurer des conditions appropriées de stockage et de manipulation ;
- 👨🏭 organiser les pratiques de travail ;
- 📋 fournir une base solide au système HACCP.
À retenir :
PRP = conditions de base nécessaires pour produire des aliments sûrs.
📜 5.2 Les exigences des PRP selon l’ISO 22000
📖 Introduction
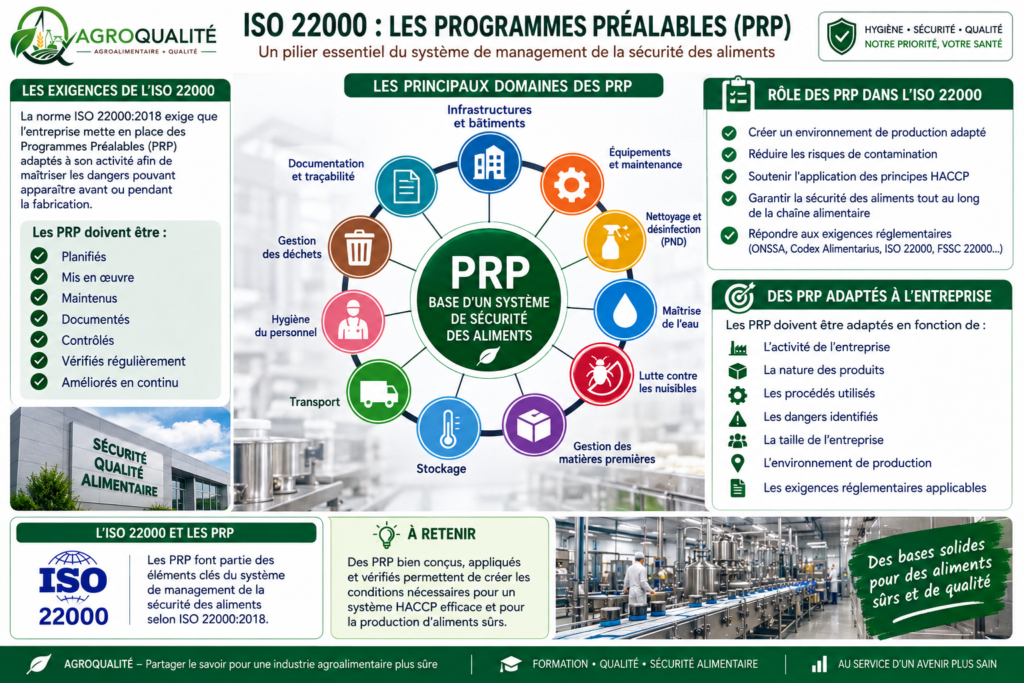
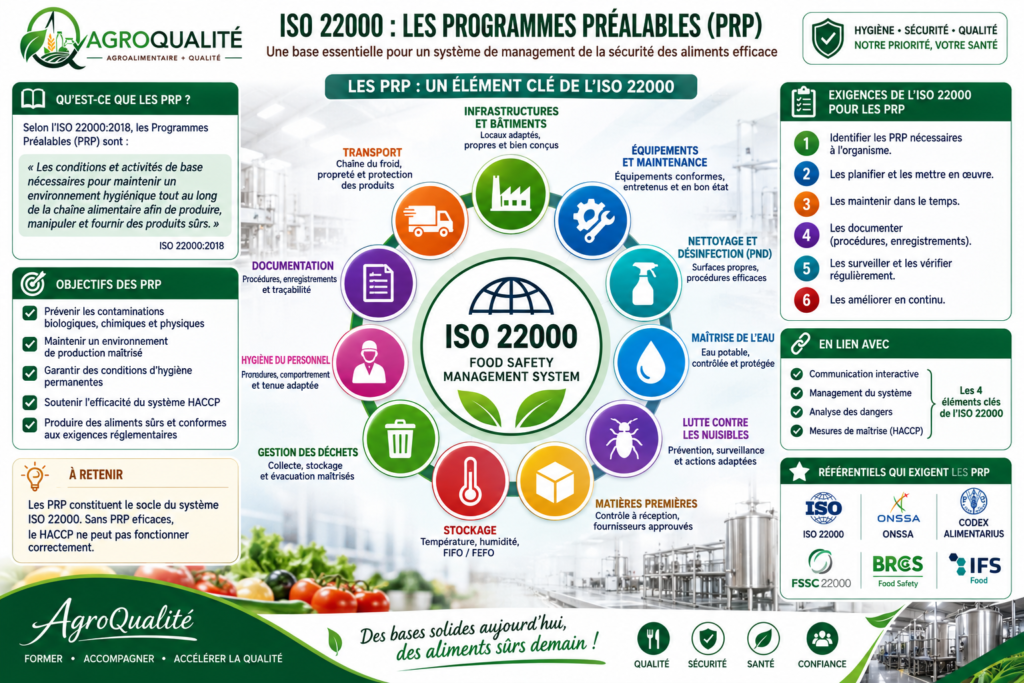
La norme ISO 22000:2018 intègre les Programmes Préalables parmi les éléments essentiels d’un système de management de la sécurité des denrées alimentaires. ISO indique que les PRP font partie des éléments clés avec la communication interactive, le management du système et les principes HACCP
Les PRP doivent être adaptés :
- au secteur d’activité ;
- à la taille de l’entreprise ;
- aux produits fabriqués ;
- aux procédés utilisés ;
- aux dangers identifiés ;
- à l’environnement de production.
📋 Les PRP doivent être
✅ Planifiés
L’entreprise doit déterminer les programmes nécessaires.
✅ Mis en œuvre
Les procédures définies doivent être réellement appliquées sur le terrain.
✅ Maintenus
Les PRP doivent rester efficaces dans le temps.
✅ Documentés
Les activités importantes doivent être enregistrées afin de démontrer leur application.
ISO précise également que la série ISO 22002 fournit des exigences détaillées pour soutenir la mise en œuvre des PRP.
💡 Exemple
Une usine laitière peut avoir des PRP concernant :
- nettoyage des équipements ;
- qualité de l’eau ;
- maintenance ;
- contrôle des nuisibles ;
- stockage ;
- gestion des déchets ;
- hygiène du personnel.
🎯 Principes fondamentaux des PRP
Les PRP doivent garantir :
🏭 Des infrastructures adaptées.
⚙️ Des équipements conformes.
💧 Une eau potable.
🧼 Un nettoyage efficace.
🐀 Une lutte contre les nuisibles.
🗑️ Une bonne gestion des déchets.
📦 Un stockage approprié.
👨🏭 Une hygiène irréprochable du personnel.
🚛 Un transport maîtrisé.
📝 Une documentation complète.
📋 Les exigences documentaires
Chaque PRP doit être accompagné de documents tels que :
📄 Procédures.
📋 Instructions de travail.
📝 Enregistrements.
📊 Fiches de suivi.
📅 Plans de contrôle.
Ces documents servent de preuves lors des audits internes, des inspections ONSSA et des certifications ISO 22000 ou FSSC 22000.
🔍 Vérification des PRP
L’entreprise doit contrôler régulièrement l’efficacité des PRP grâce à :
🧪 Analyses microbiologiques.
🌡️ Contrôle des températures.
🧼 Vérification du nettoyage.
🐭 Contrôle des nuisibles.
📋 Audits internes.
📝 Revue des enregistrements.
En cas de non-conformité, des actions correctives doivent être mises en place immédiatement.
🛡️ 5.3 Les différents Programmes Préalables
Les PRP couvrent différents aspects de l’environnement et des opérations de production. Le cours précédent identifie notamment les infrastructures, équipements, nettoyage, eau, nuisibles, matières premières, stockage, transport, personnel, déchets et documentation.
Les principaux PRP sont :
🏭 Infrastructures et bâtiments.
⚙️ Équipements et maintenance.
🧼 Nettoyage et désinfection (PND).
🚰 Maîtrise de la qualité de l’eau.
🦟 Lutte contre les nuisibles.
📦 Gestion des matières premières.
❄️ Stockage des produits.
🚛 Transport.
👨🏭 Hygiène du personnel.
🗑️ Gestion des déchets.
📋 Documentation et traçabilité.
🔗 Logique générale
PRP → environnement maîtrisé → réduction des contaminations → HACCP plus efficace
🏭 Les infrastructures
Les bâtiments doivent être conçus pour éviter toute contamination.
Ils doivent permettre :
✔️ Une circulation logique du personnel.
✔️ Une séparation entre les zones propres et sales.
✔️ Un nettoyage facile.
✔️ Une bonne ventilation.
✔️ Un éclairage suffisant.
✔️ Une protection contre les nuisibles.
⚙️ Les équipements
Les équipements doivent :
🛠️ Être fabriqués avec des matériaux aptes au contact alimentaire.
🧼 Être faciles à nettoyer.
🔧 Être entretenus régulièrement.
🚫 Ne pas contaminer les aliments.
🧼 Le nettoyage et la désinfection
Le nettoyage permet d’éliminer les salissures.
La désinfection permet de détruire les micro-organismes.
Ces opérations doivent suivre un Plan de Nettoyage et de Désinfection (PND) documenté.
🚰 La maîtrise de l’eau
L’eau utilisée dans les opérations de fabrication doit être potable et conforme aux exigences microbiologiques et physico-chimiques.
Elle fait l’objet d’analyses régulières afin de garantir son innocuité.
🦟 La lutte contre les nuisibles
L’entreprise doit disposer d’un programme de prévention contre :
🐀 Les rongeurs.
🪰 Les insectes volants.
🐜 Les insectes rampants.
🐦 Les oiseaux.
Les dispositifs de surveillance doivent être contrôlés périodiquement et toutes les interventions doivent être enregistrées.
🎯 Points importants pour les concours (ONSSA – DPA – Instituts)
⭐ Les PRP sont les fondations du système HACCP.
⭐ Ils sont obligatoires avant l’application des 7 principes HACCP.
⭐ Ils concernent l’ensemble de l’environnement de travail et non uniquement le produit.
⭐ Ils sont exigés par ONSSA, ISO 22000, FSSC 22000, BRCGS, IFS et Codex Alimentarius.
⭐ Une défaillance dans un PRP peut entraîner une contamination biologique, chimique ou physique, même si le plan HACCP est correctement conçu.
📌 Résumé de la Partie 1
À retenir :
🇲🇦 Leur mise en œuvre est essentielle pour satisfaire aux exigences de l’ONSSA et réussir les audits et concours professionnels.
🛡️ Les PRP constituent la base de tout système de sécurité alimentaire.
📘 Ils sont exigés par les principaux référentiels internationaux.
🏭 Ils couvrent les infrastructures, les équipements, l’eau, le nettoyage, les nuisibles, le stockage, le personnel et la documentation.
🔍 Leur efficacité doit être vérifiée en permanence par des contrôles et des audits.
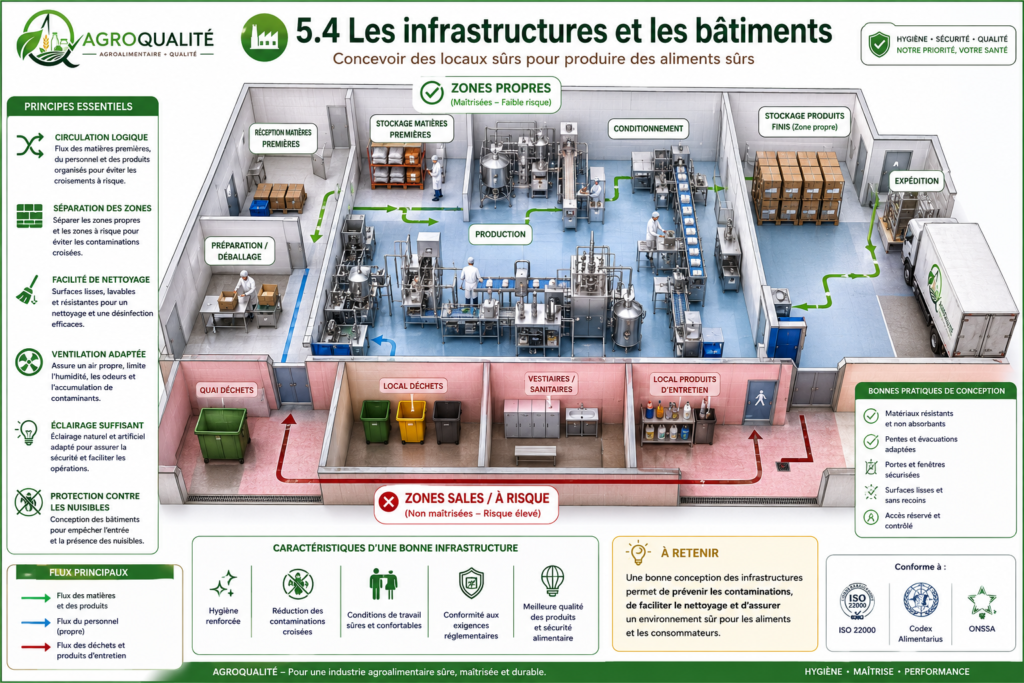
🏭 5.4 Les infrastructures et les bâtiments
📖 Introduction
Les infrastructures constituent le premier niveau de maîtrise de la sécurité sanitaire des aliments.
Un bâtiment mal conçu peut devenir une source permanente de contamination, même si les opérateurs respectent parfaitement les règles d’hygiène.
Pour cette raison, les normes ISO 22000, FSSC 22000, Codex Alimentarius et les exigences de l’ONSSA imposent des critères très stricts concernant la conception des locaux agroalimentaires.
La conception des locaux constitue un élément essentiel de la prévention des contaminations.
Un bâtiment mal conçu peut favoriser :
- 🦠 contamination microbiologique ;
- 🔄 contamination croisée ;
- 🐀 présence de nuisibles ;
- 💧 accumulation d’eau ;
- 🧹 difficulté de nettoyage.
🏗️ Principes essentiels
Les locaux doivent permettre :
🔀 Une circulation logique
Les flux du personnel, des matières premières et des produits doivent être organisés afin de limiter les croisements à risque.
🧼 Un nettoyage facile
Les sols, murs et surfaces doivent être conçus de manière à faciliter leur nettoyage et leur entretien.
🚧 Une séparation des zones
Lorsque cela est nécessaire, les zones propres et les zones présentant un niveau de contamination plus élevé doivent être séparées.
💨 Une ventilation adaptée
La ventilation doit contribuer à limiter l’accumulation d’humidité, de poussières et de contaminants.
💡 Un éclairage suffisant
Un éclairage approprié facilite les opérations de production, de nettoyage et d’inspection.
🦟 Une protection contre les nuisibles
Les bâtiments doivent être conçus pour limiter l’entrée et la présence des insectes, rongeurs et autres nuisibles.
Le cours précédent reprend ces principes : circulation logique, séparation des zones, facilité de nettoyage, ventilation, éclairage et protection contre les nuisibles.
🎯 Objectifs des infrastructures
Les infrastructures doivent permettre de :
✅ Prévenir les contaminations.
🦠 Empêcher le développement des micro-organismes.
🐀 Éviter l’intrusion des nuisibles.
🧼 Faciliter le nettoyage et la désinfection.
👨🏭 Garantir de bonnes conditions de travail.
🏭 Produire des aliments conformes aux exigences sanitaires.
🏢 5.4.1 Conception des bâtiments
Les bâtiments agroalimentaires doivent être conçus pour assurer une circulation logique des produits et du personnel.
Ils doivent limiter les risques de contamination croisée.
Les principaux critères sont :
🏗️ Construction solide.
🚪 Circulation fluide.
🚫 Séparation des zones propres et sales.
💨 Bonne ventilation.
💡 Éclairage suffisant.
🌡️ Température adaptée.
🐀 Protection contre les nuisibles.
🔄 5.4.2 Principe de la marche en avant
La marche en avant est l’un des principes les plus importants de l’industrie agroalimentaire.
Elle consiste à organiser les locaux afin que les matières premières, les produits semi-finis et les produits finis ne se croisent jamais.
Le circuit doit toujours aller :
🌾 Réception
⬇️
📦 Stockage
⬇️
⚙️ Fabrication
⬇️
🧪 Contrôle qualité
⬇️
📦 Conditionnement
⬇️
🏭 Stockage final
⬇️
🚚 Expédition
Ce principe réduit fortement le risque de contamination croisée.
🏠 5.4.3 Les sols
Le sol doit être :
✔️ Imperméable
✔️ Antidérapant
✔️ Résistant aux produits chimiques
✔️ Facile à nettoyer
✔️ Sans fissures
✔️ Avec une pente permettant l’évacuation des eaux usées
Un sol fissuré favorise l’accumulation d’eau et la prolifération des micro-organismes.
🧱 5.4.4 Les murs
Les murs doivent être :
🧼 Lisses
💧 Imperméables
⚪ De couleur claire
🚫 Sans fissures
🧴 Résistants aux produits de nettoyage
Ils doivent être faciles à désinfecter.
🏠 5.4.5 Les plafonds
Les plafonds doivent :
🚫 Empêcher l’accumulation de poussière.
💧 Éviter la condensation.
🚫 Ne pas produire de particules.
🧼 Être faciles à nettoyer.
La condensation peut entraîner une contamination microbiologique des aliments.
🪟 5.4.6 Les portes et fenêtres
Les portes doivent être :
🚪 Lisses
🧼 Lavables
🚫 Hermétiques
Les fenêtres doivent être équipées de :
🦟 Moustiquaires
afin d’empêcher l’entrée des insectes.
💡 5.4.7 L’éclairage
L’éclairage doit être suffisant pour :
👀 Observer correctement les produits.
🔍 Détecter les anomalies.
🧼 Réaliser efficacement le nettoyage.
Les lampes doivent être protégées afin d’éviter toute contamination physique en cas de casse.
💨 5.4.8 La ventilation
Une bonne ventilation permet :
💨 D’éliminer l’humidité.
🌡️ De maintenir une température adaptée.
🦠 De limiter le développement des moisissures.
🚫 D’éviter la condensation.
🚰 5.4.9 Les réseaux d’eau
Les réseaux doivent assurer :
💧 Une eau potable.
🚫 L’absence de contamination.
🔧 Un entretien régulier.
⚠️ Une séparation entre eau potable et eau non potable.
⚠️ Les erreurs fréquentes
❌ Sol fissuré.
❌ Condensation au plafond.
❌ Fenêtres sans moustiquaires.
❌ Mauvaise circulation du personnel.
❌ Mélange entre zone propre et zone sale.
🎯 Points importants pour les concours
⭐ La marche en avant est obligatoire.
⭐ Les locaux doivent être faciles à nettoyer.
⭐ Les infrastructures doivent empêcher les contaminations croisées.
⭐ Les bâtiments sont considérés comme un PRP majeur.
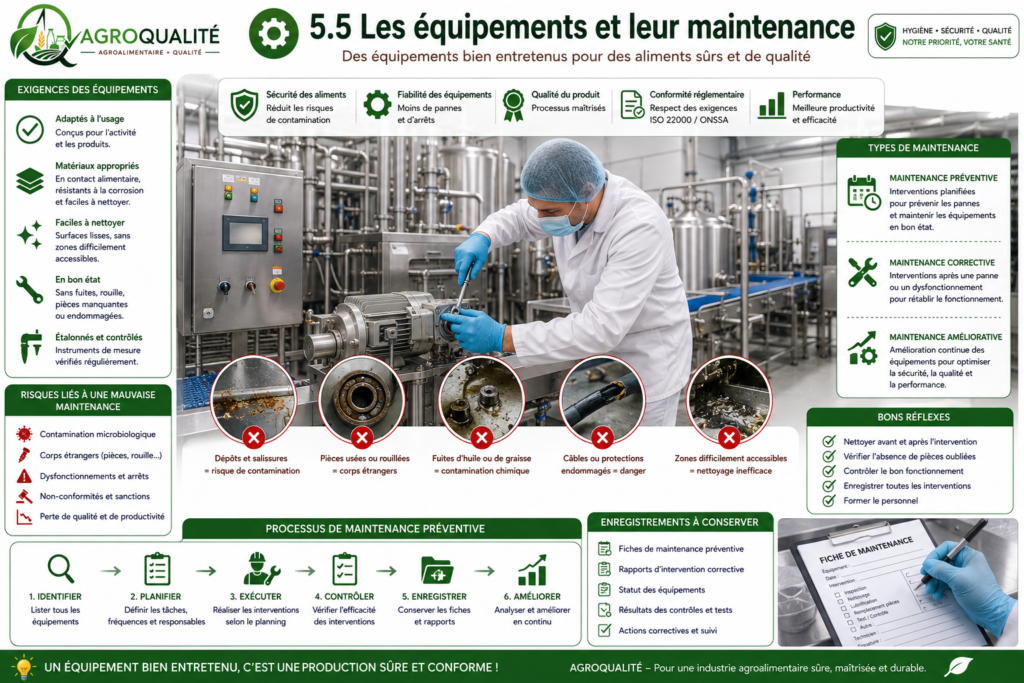
⚙️ 5.5 Les équipements et leur maintenance
📖 Introduction
Les équipements utilisés dans l’industrie agroalimentaire sont directement en contact avec les aliments.
Ils doivent donc être conçus, installés et entretenus de manière à ne jamais contaminer les produits.
Une mauvaise maintenance peut provoquer :
🦠 Contamination biologique.
⚙️ Contamination physique.
☣️ Contamination chimique.
🎯 Objectifs
Les équipements doivent permettre :
✅ Une production sûre.
✅ Une fabrication continue.
✅ Une réduction des pannes.
✅ Une sécurité alimentaire optimale.
⚙️ 5.5.1 Caractéristiques des équipements
Les équipements doivent être :
🛡️ Fabriqués avec des matériaux aptes au contact alimentaire.
🧼 Faciles à nettoyer.
🧴 Résistants aux produits chimiques.
🚫 Sans zones de rétention.
🔧 Faciles à démonter pour le nettoyage.
🛠️ 5.5.2 La maintenance préventive
La maintenance préventive consiste à intervenir avant qu’une panne ne survienne.
Elle comprend :
📅 Planification des interventions.
🔧 Remplacement des pièces usées.
⚙️ Graissage.
🛠️ Réglages.
Elle permet :
✔️ D’éviter les arrêts de production.
✔️ D’augmenter la durée de vie des machines.
✔️ De réduire les coûts.
🔧 5.5.3 La maintenance corrective
Elle est réalisée après l’apparition d’une panne.
Exemples :
⚙️ Réparation d’un moteur.
🔩 Remplacement d’une pièce cassée.
⚡ Réparation d’une installation électrique.
Elle doit être réalisée rapidement afin de limiter les pertes.
📈 5.5.4 La maintenance prédictive
Elle consiste à prévoir les pannes grâce à :
📊 Analyse des vibrations.
🌡️ Thermographie.
📉 Analyse des performances.
💻 Capteurs intelligents.
Cette méthode réduit les coûts de maintenance.
🛢️ 5.5.5 Les lubrifiants alimentaires
Les lubrifiants utilisés doivent être :
🍽️ Compatibles avec le contact alimentaire.
🚫 Non toxiques.
🏅 Certifiés NSF H1 lorsque cela est applicable.
L’utilisation d’un lubrifiant industriel classique peut provoquer une contamination chimique des aliments.
📋 5.5.6 Plan de maintenance
Chaque entreprise doit disposer d’un plan comprenant :
📅 Calendrier des interventions.
⚙️ Liste des équipements.
👨 Technicien responsable.
📝 Rapport d’intervention.
✅ Vérification après maintenance.
⚠️ Risques liés à une mauvaise maintenance
🦠 Développement de bactéries.
⚙️ Présence de morceaux métalliques.
☣️ Fuite d’huile.
🔥 Arrêt de production.
📉 Non-conformité lors des audits.
🎯 Points importants pour les concours
⭐ Les équipements doivent être conçus pour être facilement nettoyés.
⭐ La maintenance préventive est préférable à la maintenance corrective.
⭐ Les lubrifiants doivent être de qualité alimentaire.
⭐ Chaque intervention doit être enregistrée dans un plan de maintenance.
📌 Résumé de la Partie 2
- 🏭 Les infrastructures doivent être conçues pour prévenir les contaminations et respecter le principe de la marche en avant.
- 🧼 Les sols, murs, plafonds, portes, fenêtres, ventilation et réseaux d’eau doivent répondre à des exigences strictes d’hygiène.
- ⚙️ Les équipements doivent être adaptés au contact alimentaire, faciles à nettoyer et entretenus régulièrement.
- 🛠️ La maintenance préventive est une exigence majeure des systèmes HACCP, ISO 22000, FSSC 22000 et des contrôles ONSSA.
- 📋 Une bonne conception des locaux et une maintenance maîtrisée sont des Programmes Préalables (PRP) indispensables pour garantir la sécurité sanitaire des aliments.
🧼 5.6 Le nettoyage et la désinfection (PND)
🎯 Définition
Le Plan de Nettoyage et de Désinfection (PND) est un document obligatoire qui décrit l’ensemble des opérations permettant d’assurer la propreté des locaux, des équipements et du matériel de production.
Son objectif est d’éliminer toutes les salissures visibles ainsi que les micro-organismes pouvant contaminer les aliments.
Le PND constitue l’un des Programmes Préalables (PRP) les plus importants du système HACCP.
🎯 Objectifs du PND
Le PND permet de :
✅ éliminer les salissures
✅ éliminer les résidus alimentaires
✅ réduire la charge microbienne
✅ prévenir les contaminations croisées
✅ assurer la sécurité sanitaire des aliments
✅ respecter les exigences réglementaires de l’ONSSA
🧹 Différence entre Nettoyage et Désinfection
🧽 Le Nettoyage
Le nettoyage consiste à éliminer :
- poussières
- graisse
- résidus alimentaires
- protéines
- sucres
- saletés visibles
Le nettoyage ne détruit pas les micro-organismes.
👉 Il prépare simplement la surface à la désinfection.
🦠 La Désinfection
La désinfection consiste à détruire ou réduire les micro-organismes présents après le nettoyage.
Elle permet d’éliminer :
🦠 bactéries
🍄 levures
🧫 moisissures
🦠 certains virus
⚠️ Principe fondamental
Sans nettoyage efficace, la désinfection devient inefficace.
Les matières organiques empêchent les désinfectants d’agir correctement.
🔄 Les 7 étapes d’un nettoyage efficace
① Pré-rinçage 🚿
Éliminer les gros déchets.
↓
② Nettoyage avec détergent 🧴
Décoller les salissures.
↓
③ Brossage 🧽
Frotter toutes les surfaces.
↓
④ Rinçage 🚰
Éliminer le détergent.
↓
⑤ Désinfection 🦠
Application du désinfectant.
↓
⑥ Temps de contact ⏳
Respect du temps indiqué par le fabricant.
↓
⑦ Rinçage final (si nécessaire) 💧
Certaines solutions doivent être rincées.
🧪 Les différents produits de nettoyage
On distingue principalement :
🧴 Détergents alcalins
Utilisés contre :
✔️ graisses
✔️ protéines
✔️ matières organiques
Très utilisés dans les industries laitières.
🍋 Détergents acides
Permettent d’éliminer :
✔️ tartre
✔️ calcaire
✔️ dépôts minéraux
Très utilisés dans les circuits d’eau.
🦠 Désinfectants
Les plus utilisés sont :
🧪 Eau de Javel (hypochlorite)
🧪 Ammoniums quaternaires
🧪 Acide peracétique
🧪 Peroxyde d’hydrogène
🧪 Alcool (certaines surfaces)
📋 Contenu obligatoire d’un Plan de Nettoyage (PND)
Chaque entreprise doit disposer d’un document indiquant :
📍 la zone concernée
🧹 le matériel nettoyé
🧴 le produit utilisé
📏 la concentration
🕒 le temps de contact
👷 le responsable
📅 la fréquence
✅ la méthode de contrôle
📅 Exemple de fréquence
| Zone | Fréquence |
|---|---|
| Sol | Quotidien |
| Tables | Après chaque production |
| Machines | Quotidien |
| Chambres froides | Hebdomadaire |
| Murs | Mensuel |
🔍 Vérification de l’efficacité
Après chaque nettoyage, il faut vérifier :
👀 Contrôle visuel
🧫 Prélèvements microbiologiques
🧪 ATP-métrie
📝 Enregistrement des résultats
🚨 Erreurs fréquentes
❌ Mauvaise dilution
❌ Temps de contact insuffisant
❌ Rinçage incomplet
❌ Eau sale
❌ Produit inadapté
❌ Nettoyage incomplet
🎯 Points très demandés en concours
⭐ Différence Nettoyage / Désinfection
⭐ Les étapes du PND
⭐ Détergent vs Désinfectant
⭐ Vérification de l’efficacité
⭐ Contenu d’un plan de nettoyage
⭐ Fréquence des opérations
🚰 5.7 La maîtrise de l’eau
🎯 Définition
L’eau est la matière première la plus utilisée dans l’industrie agroalimentaire. Elle intervient à toutes les étapes de production :
- lavage des matières premières ;
- nettoyage et désinfection des équipements ;
- fabrication de nombreux produits alimentaires ;
- production de vapeur ;
- refroidissement ;
- hygiène du personnel.
Une eau de mauvaise qualité peut devenir une source majeure de contamination microbiologique, chimique ou physique des aliments. C’est pourquoi sa maîtrise constitue un Programme Préalable (PRP) indispensable.
💧 Les utilisations de l’eau en industrie agroalimentaire
L’eau est utilisée pour :
🥬 laver les fruits et légumes
🥩 nettoyer les viandes et poissons
🧼 nettoyer les locaux et équipements
👷 assurer l’hygiène du personnel
🏭 produire de la vapeur
❄️ assurer le refroidissement
🥛 entrer directement dans la composition des aliments et boissons
🚱 Les exigences de qualité
L’eau utilisée au contact des aliments doit être potable et conforme aux normes sanitaires.
Elle doit être :
✅ limpide
✅ inodore
✅ incolore
✅ sans goût anormal
✅ exempte de micro-organismes pathogènes
✅ exempte de substances chimiques dangereuses
🦠 Les risques liés à une eau contaminée
Une eau non conforme peut entraîner :
- contamination des aliments ;
- développement de bactéries pathogènes (E. coli, Salmonella, etc.) ;
- altération des produits ;
- intoxications alimentaires ;
- arrêts de production ;
- sanctions de l’ONSSA.
🔬 Les contrôles de la qualité de l’eau
Le laboratoire qualité réalise régulièrement :
🧫 Analyses microbiologiques
- E. coli
- Coliformes totaux
- Entérocoques
- Salmonella (selon les besoins)
⚗️ Analyses physico-chimiques
- pH
- Conductivité
- Chlore résiduel
- Turbidité
- Dureté
- Nitrates
- Métaux lourds (si nécessaire)

📅 Plan de surveillance
Un plan de surveillance doit préciser :
📍 les points de prélèvement
📅 la fréquence des analyses
🧪 les paramètres analysés
📝 les résultats
🚨 les actions correctives en cas de non-conformité
🚨 Actions correctives
En cas de résultat non conforme :
- interrompre l’utilisation de l’eau concernée ;
- identifier la cause (réseau, stockage, traitement) ;
- nettoyer et désinfecter les installations ;
- réaliser de nouvelles analyses ;
- enregistrer toutes les actions entreprises.
🎯 Points très demandés en concours
⭐ Définition d’une eau potable
⭐ Utilisations de l’eau en industrie
⭐ Critères microbiologiques et physico-chimiques
⭐ Plan de surveillance de l’eau
⭐ Risques d’une eau contaminée
⭐ Actions correctives en cas de non-conformité

🦟 5.8 La lutte contre les nuisibles (PRP)
🎯 5.8.1 Définition
La lutte contre les nuisibles est un Programme Préalable (PRP) indispensable dans toute entreprise agroalimentaire.
Elle regroupe l’ensemble des mesures visant à empêcher l’introduction, l’installation et la prolifération des organismes nuisibles pouvant contaminer les aliments, les matières premières, les équipements ou les locaux.
Les nuisibles représentent l’une des principales sources de contamination des aliments.
Selon :
- 🇲🇦 ONSSA
- 🌍 ISO 22000
- 🏆 FSSC 22000
- 📋 HACCP
- 🏅 BRCGS
- 🏅 IFS Food
chaque établissement doit disposer d’un programme documenté de lutte contre les nuisibles.
🎯 Objectifs
La lutte contre les nuisibles permet de :
✅ protéger les aliments
✅ protéger les matières premières
✅ éviter les contaminations microbiologiques
✅ éviter les contaminations physiques
✅ éviter les contaminations chimiques
✅ protéger les consommateurs
✅ respecter les exigences réglementaires
✅ garantir la sécurité sanitaire des aliments.
⚠ Pourquoi les nuisibles sont dangereux ?
Les nuisibles transportent :
🦠 bactéries
🧫 levures
🍄 moisissures
🪱 parasites
🦠 virus
Leur présence peut entraîner :
- contamination des produits
- intoxications alimentaires
- destruction des emballages
- pertes économiques
- fermeture de l’usine
- retrait de lots
- sanctions ONSSA.
🦟 Les principaux nuisibles
| Catégorie | Exemples | Risques |
|---|---|---|
| 🐀 Rongeurs | Rats, souris | Salmonella, Leptospira, destruction des emballages |
| 🪳 Insectes rampants | Cafards, blattes | Contamination microbiologique |
| 🪰 Insectes volants | Mouches, moustiques | Transport de germes |
| 🐦 Oiseaux | Pigeons, moineaux | Déjections contaminantes |
| 🕷 Autres | Fourmis, araignées | Contamination indirecte |
🦠 Les principales maladies transmises
| Nuisible | Maladies possibles |
|---|---|
| 🐀 Rats | Salmonellose, Leptospirose |
| 🪳 Cafards | Salmonella, E. coli |
| 🪰 Mouches | Shigella, Salmonella, E. coli |
| 🐦 Oiseaux | Campylobacter, Salmonella |
⚠ Types de contamination
🦠 Contamination microbiologique
Les nuisibles déposent :
- bactéries
- virus
- moisissures
- parasites
sur :
- les aliments
- les machines
- les plans de travail
- les emballages.
🧱 Contamination physique
Ils peuvent laisser :
- poils
- plumes
- ailes
- insectes morts
- excréments
- morceaux de nids
dans les produits.
☣️ Contamination chimique
Une mauvaise utilisation des produits de dératisation peut entraîner :
- contamination des aliments par les rodenticides
- contamination par les insecticides
- résidus chimiques.
📍 Les endroits à risque
Les nuisibles se développent principalement dans :
🏭 entrepôts
📦 magasins
🗑 zones déchets
🚪 portes ouvertes
🕳 fissures
🌿 espaces verts
🚰 canalisations
🍞 stockage des matières premières
🥫 stockage des produits finis.
🔎 Facteurs favorisant leur apparition
| Facteur | Conséquence |
|---|---|
| Déchets accumulés | Attraction des rongeurs |
| Eau stagnante | Développement des moustiques |
| Locaux sales | Multiplication des insectes |
| Fissures | Cachettes pour les rats |
| Portes ouvertes | Entrée des mouches |
| Mauvais stockage | Accès facile à la nourriture |
📌 Points essentiels (Concours ONSSA)
À retenir :
- Un seul nuisible observé est déjà une non-conformité majeure.
- La prévention est plus efficace que le traitement.
- Les entreprises doivent disposer d’un plan documenté de lutte contre les nuisibles.
- Chaque intervention doit être enregistrée et tracée.
- Les produits biocides doivent être homologués et utilisés conformément à la réglementation.
➡️ Dans la prochaine partie (5.8.2), nous verrons le Programme de lutte intégrée contre les nuisibles (IPM), les méthodes de prévention, la cartographie des pièges, les fréquences d’inspection et les exigences détaillées d’ONSSA, HACCP, ISO 22000 et FSSC 22000.
🛡️ 5.8.2 Programme de lutte intégrée contre les nuisibles (IPM)
📖 Définition
La lutte intégrée contre les nuisibles (Integrated Pest Management – IPM) est une stratégie préventive visant à empêcher l’installation et le développement des nuisibles avant d’utiliser des traitements chimiques.
Elle combine plusieurs méthodes :
- Prévention
- Surveillance
- Contrôle
- Actions correctives
- Évaluation continue
Cette approche est exigée par les référentiels ISO 22000, FSSC 22000, BRCGS, IFS Food et recommandée par l’ONSSA.
🎯 Objectifs de l’IPM
Le programme IPM vise à :
✅ Empêcher l’entrée des nuisibles.
✅ Supprimer les sources de nourriture.
✅ Éliminer les sources d’eau.
✅ Supprimer les refuges.
✅ Détecter rapidement toute infestation.
✅ Limiter l’utilisation des pesticides.
✅ Garantir la sécurité alimentaire.
🔄 Les 5 étapes du programme IPM
Prévention
│
▼
Surveillance
│
▼
Détection
│
▼
Intervention
│
▼
Évaluation et amélioration
🏭 Les moyens de prévention
🚪 Protection des bâtiments
Les bâtiments doivent empêcher toute intrusion.
Mesures :
- 🚪 Portes toujours fermées.
- 🪟 Moustiquaires sur les fenêtres.
- 🚧 Rideaux à lanières.
- 🌬 Rideaux d’air.
- 🚪 Fermeture automatique des portes.
- 🔒 Joints étanches.
🕳️ Suppression des points d’entrée
Tous les accès doivent être contrôlés.
Exemples :
- fissures
- trous
- passages de câbles
- conduites
- gaines techniques
Toutes les ouvertures doivent être rebouchées.
🧹 Hygiène des locaux
Un mauvais nettoyage attire rapidement les nuisibles.
Il faut :
- nettoyer quotidiennement
- éliminer les résidus alimentaires
- vider les poubelles
- désinfecter les zones sensibles
- éviter les eaux stagnantes
🗑️ Gestion des déchets
Les déchets sont la première source d’attraction.
Bonnes pratiques :
✔ poubelles fermées
✔ évacuation quotidienne
✔ nettoyage des conteneurs
✔ éloignement des zones de production
✔ tri des déchets
📦 Stockage correct
Les produits ne doivent jamais être stockés directement au sol.
Respecter :
- palettes propres
- distance avec les murs
- circulation d’air
- rotation FIFO / FEFO
- stockage fermé
📊 Les sources d’attraction des nuisibles
| Source | Niveau de risque |
|---|---|
| Déchets alimentaires | 🔴 Très élevé |
| Eau stagnante | 🔴 Très élevé |
| Résidus alimentaires | 🔴 Très élevé |
| Fissures | 🟠 Élevé |
| Mauvais stockage | 🟠 Élevé |
| Portes ouvertes | 🟠 Élevé |
| Herbes hautes | 🟡 Moyen |
| Palettes sales | 🟡 Moyen |
📍 Zones à surveiller
Le responsable qualité doit inspecter régulièrement :
🏭 Atelier de production
📦 Magasin matières premières
🥫 Magasin produits finis
🗑 Local déchets
🚰 Réseau d’évacuation
🌿 Espaces extérieurs
🚪 Quais de chargement
🚛 Zone de réception
📅 Fréquence des inspections
| Zone | Fréquence recommandée |
|---|---|
| Production | Quotidienne |
| Stockage | Quotidienne |
| Déchets | Quotidienne |
| Extérieur | Hebdomadaire |
| Pièges | Hebdomadaire |
| Audit complet | Mensuel |
📋 Documents obligatoires
Selon ISO 22000 et FSSC 22000, chaque entreprise doit disposer de :
- 📄 Procédure de lutte contre les nuisibles.
- 🗺️ Plan de localisation des pièges.
- 📅 Planning d’inspection.
- 📝 Rapports d’intervention.
- 📊 Historique des infestations.
- ✅ Registre des actions correctives.
⚖️ Responsabilités
| Responsable | Mission |
|---|---|
| Direction | Fournir les moyens nécessaires |
| Responsable Qualité | Superviser le programme IPM |
| Responsable Maintenance | Réparer les ouvertures |
| Personnel | Signaler toute présence de nuisibles |
| Société spécialisée | Réaliser les traitements si nécessaire |
🎯 Points essentiels pour les concours ONSSA
À retenir :
- L’IPM privilégie la prévention avant le traitement chimique.
- Les pesticides ne sont utilisés qu’en dernier recours.
- Les pièges doivent être identifiés, numérotés et cartographiés.
- Toutes les inspections doivent être enregistrées.
- Toute infestation détectée doit entraîner une action corrective documentée.
🪤 5.8.3 La dératisation
📖 Définition
La dératisation est l’ensemble des méthodes utilisées pour prévenir, surveiller et éliminer les rongeurs (rats et souris) dans les établissements agroalimentaires.
Les rongeurs représentent l’un des dangers les plus graves en industrie agroalimentaire car ils sont capables de contaminer directement les aliments, les matières premières et les équipements.
Selon l’ONSSA et les référentiels ISO 22000 et FSSC 22000, chaque établissement doit disposer d’un programme documenté de dératisation.
🐀 Les principaux rongeurs
| Rongeur | Caractéristiques | Risques |
|---|---|---|
| 🐀 Rat brun (Rattus norvegicus) | Sol, égouts | Forte contamination |
| 🐀 Rat noir (Rattus rattus) | Toitures, charpentes | Destruction des stocks |
| 🐁 Souris domestique (Mus musculus) | Très petite | Contamination rapide |
⚠️ Les dangers liés aux rongeurs
Les rongeurs peuvent transmettre :
🦠 Salmonella
🦠 Leptospira
🦠 Listeria
🦠 Escherichia coli
🦠 Campylobacter
Ils contaminent les aliments par :
- 💩 leurs excréments
- 💧 leur urine
- 🦷 leurs morsures
- 🧴 leurs poils
- 🪶 les matériaux de leurs nids
🧀 Les signes de présence
Le personnel doit rechercher :
🐾 Traces de pattes
💩 Crottes
🦷 Emballages rongés
🕳️ Trous dans les murs
👃 Odeurs anormales
🪹 Présence de nids
🎧 Bruits dans les faux plafonds
🪤 Les méthodes de dératisation
1️⃣ Pièges mécaniques
Utilisés pour capturer les rongeurs.
Exemples :
🪤 Tapettes
🪤 Pièges à ressort
🪤 Pièges multicaptures
Avantages :
✔ Sans produit chimique
✔ Facile à contrôler
2️⃣ Boîtes d’appât sécurisées
Les rodenticides sont placés dans des boîtes fermées.
Caractéristiques :
🔒 Fermées à clé
🌧 Résistantes aux intempéries
📍 Numérotées
🗺 Localisées sur un plan
3️⃣ Rodenticides
Les produits utilisés doivent être :
✅ homologués
✅ autorisés
✅ utilisés uniquement par du personnel qualifié
⚠️ Ils ne doivent jamais entrer en contact avec les aliments.
📍 Implantation des postes d’appâtage
Les postes doivent être installés :
🚪 près des portes
🧱 le long des murs
🗑 autour des déchets
🚛 près des quais
🌿 autour du bâtiment
📦 zones de stockage
📅 Fréquence des contrôles
| Zone | Fréquence |
|---|---|
| Production | Quotidienne |
| Stockage | Hebdomadaire |
| Extérieur | Hebdomadaire |
| Boîtes d’appât | Toutes les 2 semaines |
| Audit complet | Mensuel |
🦟 5.8.4 La désinsectisation
📖 Définition
La désinsectisation consiste à prévenir et éliminer les insectes nuisibles présents dans les locaux agroalimentaires.
Les insectes sont capables de transporter plusieurs centaines de micro-organismes pathogènes.
🦟 Les principaux insectes
| Insecte | Risques |
|---|---|
| 🪰 Mouches | Transport bactérien |
| 🪳 Cafards | Forte contamination |
| 🐜 Fourmis | Contamination indirecte |
| 🦟 Moustiques | Gêne sanitaire |
| 🪲 Coléoptères | Détérioration des denrées |
| 🦋 Mites alimentaires | Infestation des céréales |
⚠️ Les dangers
Les insectes peuvent déposer :
🦠 bactéries
🍄 moisissures
🧫 levures
💩 excréments
🐛 larves
🥚 œufs
⚡ Les méthodes de désinsectisation
🟢 Prévention
- nettoyage quotidien
- élimination des déchets
- fermeture des portes
- moustiquaires
- suppression des eaux stagnantes
🔵 Pièges lumineux UV
Très utilisés dans les industries.
Fonctionnement :
💡 lumière UV
⬇
🪰 attraction des insectes
⬇
🪤 capture
Ils doivent être :
✔ éloignés des lignes de production
✔ entretenus régulièrement
✔ nettoyés
🟠 Pièges à phéromones
Principalement utilisés contre :
🌾 mites
🪲 insectes des céréales
Ils permettent une détection précoce.
🔴 Insecticides
Utilisés uniquement si nécessaire.
Conditions :
✅ produits homologués
✅ personnel qualifié
✅ absence de denrées exposées
📊 Comparaison des méthodes
| Méthode | Avantages | Limites |
|---|---|---|
| Piège mécanique | Sans chimie | Contrôle fréquent |
| UV | Très efficace contre les mouches | Entretien obligatoire |
| Phéromones | Détection précoce | Espèce spécifique |
| Insecticides | Action rapide | Risque chimique |
📋 5.8.5 Plan de surveillance des nuisibles
Chaque établissement doit disposer d’un plan documenté comprenant :
🗺 Plan de localisation des pièges
🔢 Numérotation des postes
📅 Calendrier d’inspection
📝 Rapports d’intervention
📊 Résultats des contrôles
🚨 Non-conformités observées
🔄 Actions correctives
🚨 5.8.6 Actions correctives
En cas de présence de nuisibles :
1️⃣ Isoler immédiatement la zone.
2️⃣ Vérifier les produits susceptibles d’être contaminés.
3️⃣ Nettoyer et désinfecter.
4️⃣ Renforcer les mesures de lutte.
5️⃣ Identifier la cause.
6️⃣ Réparer les ouvertures.
7️⃣ Contrôler l’efficacité des actions.
8️⃣ Enregistrer l’incident dans les documents qualité.
📌 Points essentiels pour les concours ONSSA
⭐ La lutte contre les nuisibles est un PRP obligatoire.
⭐ Les pièges doivent être numérotés et cartographiés.
⭐ Les produits biocides doivent être homologués.
⭐ Chaque inspection doit être documentée.
⭐ Toute infestation entraîne une action corrective suivie et enregistrée.
📦 5.9 La gestion des matières premières
📖 5.9.1 Définition
Les matières premières sont l’ensemble des substances, ingrédients, additifs, auxiliaires technologiques et matériaux de conditionnement utilisés pour fabriquer un produit alimentaire.
Elles constituent le premier maillon de la chaîne alimentaire. Leur qualité influence directement la sécurité sanitaire, la qualité nutritionnelle, les caractéristiques organoleptiques (goût, odeur, couleur, texture) ainsi que la durée de conservation des produits finis.
Dans les systèmes HACCP, ISO 22000, FSSC 22000, BRCGS, IFS Food et selon les exigences de l’ONSSA, la maîtrise des matières premières est considérée comme un Programme Préalable (PRP) fondamental.
Une seule matière première non conforme peut contaminer toute une production et entraîner :
- 🦠 une contamination microbiologique ;
- ☣️ une contamination chimique ;
- ⚙️ une contamination physique ;
- 📦 un retrait ou rappel de produits ;
- 💰 des pertes économiques importantes ;
- 🚫 une non-conformité réglementaire.
🎯 5.9.2 Objectifs de la gestion des matières premières
La gestion des matières premières vise à :
- ✅ garantir la conformité des ingrédients avant leur utilisation ;
- ✅ empêcher l’introduction de dangers biologiques, chimiques ou physiques ;
- ✅ assurer une traçabilité complète depuis le fournisseur jusqu’au produit fini ;
- ✅ respecter les spécifications techniques ;
- ✅ préserver la qualité des produits ;
- ✅ satisfaire aux exigences réglementaires et normatives.
🌾 5.9.3 Classification des matières premières
Les matières premières peuvent être classées selon leur origine.
🌱 A. Matières premières d’origine végétale
Exemples :
- céréales ;
- farine ;
- sucre ;
- huiles végétales ;
- fruits ;
- légumes ;
- épices ;
- plantes aromatiques.
Principaux risques
- moisissures ;
- mycotoxines ;
- résidus de pesticides ;
- corps étrangers (pierres, bois, verre).
🐄 B. Matières premières d’origine animale
Exemples :
- lait cru ;
- viande ;
- poisson ;
- œufs ;
- beurre ;
- crème.
Principaux risques
- Salmonella ;
- Listeria monocytogenes ;
- Escherichia coli ;
- Staphylococcus aureus ;
- résidus vétérinaires ;
- antibiotiques.
🧪 C. Additifs alimentaires
Ils sont utilisés pour :
- conserver ;
- colorer ;
- stabiliser ;
- améliorer la texture.
Exemples :
- nitrites ;
- sorbate de potassium ;
- acide citrique ;
- lécithine.
Tous doivent être autorisés par la réglementation.
📦 D. Matériaux de conditionnement
Ils comprennent :
- bouteilles ;
- cartons ;
- boîtes métalliques ;
- films plastiques ;
- capsules ;
- bouchons ;
- étiquettes.
Ils doivent être compatibles avec le contact alimentaire.
📋 5.9.4 Critères de qualité des matières premières
Avant leur acceptation, plusieurs critères doivent être contrôlés.
👀 A. Critères organoleptiques
Le contrôle visuel permet de vérifier :
- couleur normale ;
- odeur normale ;
- texture conforme ;
- absence de moisissures ;
- absence de parasites ;
- absence d’humidité excessive.
⚗️ B. Critères physico-chimiques
Les paramètres dépendent du type de matière première.
Exemples :
| Paramètre | Exemple |
|---|---|
| 🌡 Température | Produits réfrigérés |
| 💧 Humidité | Farine, céréales |
| ⚖ Masse | Contrôle des quantités |
| 🧪 pH | Produits liquides |
| 🍬 Brix | Jus, concentrés |
| 🧂 Sel | Produits salés |
| 🥛 Matière grasse | Produits laitiers |
🦠 C. Critères microbiologiques
Les analyses microbiologiques permettent de vérifier l’absence de germes dangereux.
Les principaux microorganismes recherchés sont :
| Germe | Exigence |
|---|---|
| 🧫 Escherichia coli | Absence ou conforme selon le produit |
| ☣️ Salmonella | Absence |
| 🦠 Listeria monocytogenes | Absence selon la catégorie |
| 🦠 Staphylococcus aureus | Conforme aux critères |
| 🦠 Coliformes | Faible nombre ou absence |
| 🍄 Levures et moisissures | Conforme aux limites |
Les critères appliqués dépendent des normes marocaines, du Codex Alimentarius et des règlements en vigueur.
⚠️ D. Critères chimiques
Les matières premières doivent être exemptes de :
- métaux lourds ;
- pesticides au-delà des LMR ;
- résidus vétérinaires ;
- mycotoxines ;
- produits de nettoyage.
⚙️ E. Critères physiques
On recherche notamment :
- verre ;
- métal ;
- plastique ;
- bois ;
- pierres ;
- cheveux ;
- insectes.
Ces contrôles sont indispensables pour prévenir les dangers physiques identifiés dans le système HACCP.
📊 Tableau récapitulatif
| Type de contrôle | Paramètres |
|---|---|
| 👀 Organoleptique | Couleur, odeur, texture |
| ⚗️ Physico-chimique | pH, Brix, humidité, température |
| 🦠 Microbiologique | Salmonella, E. coli, Listeria |
| ☣️ Chimique | Pesticides, métaux lourds |
| ⚙️ Physique | Verre, métal, plastique |
🎯 Points essentiels (Concours ONSSA)
⭐ Les matières premières sont contrôlées avant toute utilisation.
⭐ Les contrôles portent sur les aspects organoleptiques, physico-chimiques, microbiologiques, chimiques et physiques.
⭐ Les matériaux d’emballage doivent également être conformes au contact alimentaire.
⭐ Toute matière première non conforme doit être isolée, identifiée et refusée ou traitée selon la procédure de non-conformité.
📦 5.9.5 Réception des matières premières
📖 Définition
La réception des matières premières est l’ensemble des opérations réalisées dès l’arrivée des matières premières dans l’entreprise afin de vérifier leur conformité avant leur acceptation.
Cette étape représente l’un des points les plus critiques des Programmes Préalables (PRP), car elle permet d’empêcher l’entrée de matières premières non conformes dans le processus de fabrication.
Selon les exigences de l’ONSSA, du Codex Alimentarius, de l’ISO 22000, de FSSC 22000, de BRCGS et de IFS Food, chaque livraison doit être inspectée avant son déchargement.
🎯 Objectifs de la réception
La réception permet de :
✅ garantir la conformité des matières premières ;
✅ vérifier les documents du fournisseur ;
✅ contrôler les conditions de transport ;
✅ détecter toute anomalie ;
✅ assurer la traçabilité ;
✅ éviter toute contamination.
🚛 Étapes de la réception
Une réception conforme suit les étapes suivantes :
1️⃣ Vérification du véhicule
2️⃣ Contrôle documentaire
3️⃣ Inspection visuelle
4️⃣ Contrôle des températures
5️⃣ Échantillonnage
6️⃣ Analyses éventuelles
7️⃣ Décision d’acceptation ou de refus
8️⃣ Enregistrement
🚚 A. Contrôle du véhicule de transport
Avant le déchargement, il faut vérifier :
✅ propreté du véhicule ;
✅ absence d’odeurs anormales ;
✅ absence de parasites ;
✅ intégrité de la caisse ;
✅ température conforme ;
✅ absence de contamination croisée.
🌡 Température à la réception
| Produit | Température recommandée |
|---|---|
| 🥛 Lait cru | ≤ 6 °C |
| 🧀 Produits laitiers | 0 à 4 °C |
| 🥩 Viandes réfrigérées | 0 à 4 °C |
| 🐟 Poissons frais | 0 à 2 °C |
| ❄ Produits surgelés | ≤ -18 °C |
| 🌾 Farine | Température ambiante sèche |
| 🍅 Fruits et légumes | Selon le produit |
📄 B. Contrôle documentaire
Chaque livraison doit être accompagnée de documents.
Les principaux documents sont :
📄 Bon de livraison
📄 Facture
📄 Certificat sanitaire (si applicable)
📄 Certificat d’analyse (COA)
📄 Certificat de conformité
📄 Fiche technique
📄 Numéro de lot
📄 Date de fabrication
📄 Date limite de consommation (DLC) ou Date de durabilité minimale (DDM)
📊 Vérification documentaire
| Élément contrôlé | Vérification |
|---|---|
| Fournisseur agréé | Oui |
| Bon de livraison | Conforme |
| Numéro de lot | Présent |
| DLC / DDM | Conforme |
| Certificat d’analyse | Disponible si exigé |
| Quantité | Conforme à la commande |
👀 C. Contrôle visuel
Le contrôle visuel consiste à vérifier :
✔ état général de l’emballage ;
✔ absence de déchirure ;
✔ absence de fuite ;
✔ absence d’humidité ;
✔ absence de moisissures ;
✔ absence de parasites ;
✔ absence de corps étrangers ;
✔ propreté des palettes.
📦 Contrôle des emballages
Les emballages doivent être :
- propres ;
- fermés ;
- intacts ;
- non écrasés ;
- correctement étiquetés.
Tout emballage endommagé doit être signalé.
📏 D. Contrôle quantitatif
Le service réception vérifie :
⚖ le poids ;
📦 le nombre de colis ;
📊 la quantité livrée ;
📑 la correspondance avec la commande.
🌡 E. Contrôle des paramètres physico-chimiques
Selon le type de matière première, différents paramètres peuvent être contrôlés.
| Matière première | Paramètres |
|---|---|
| Lait | pH, température, densité, matière grasse |
| Jus | pH, Brix |
| Farine | Humidité, cendres |
| Huiles | Acidité, indice de peroxyde |
| Eau | pH, conductivité, chlore |
🧫 F. Contrôle microbiologique
Lorsque nécessaire, un prélèvement est envoyé au laboratoire.
Les principales analyses sont :
- Salmonella spp.
- Escherichia coli
- Listeria monocytogenes
- Coliformes
- Levures et moisissures
- Flore aérobie totale
Les matières premières sensibles peuvent être placées en quarantaine jusqu’à la réception des résultats
📌 G. Échantillonnage
L’échantillonnage doit être :
✔ représentatif ;
✔ réalisé avec du matériel propre et désinfecté ;
✔ identifié ;
✔ enregistré.
Les échantillons peuvent être conservés comme échantillons témoins selon la politique de l’entreprise.
🚫 H. Critères de refus
Une matière première est refusée si :
❌ température non conforme ;
❌ emballage détérioré ;
❌ présence de parasites ;
❌ moisissures ;
❌ odeur anormale ;
❌ documents incomplets ;
❌ résultats analytiques non conformes ;
❌ DLC dépassée.
📋 Fiche de réception (Exemple)
| Élément | Résultat |
|---|---|
| Fournisseur | Conforme |
| Véhicule propre | Oui |
| Température | Conforme |
| Emballage | Conforme |
| Quantité | Conforme |
| Documents | Complets |
| Décision | Accepté |
🌍 Exigences des référentiels
🇲🇦 ONSSA
- Contrôle systématique à la réception.
- Fournisseurs approuvés.
- Traçabilité des lots.
📋 HACCP
La réception constitue une étape essentielle pour prévenir l’introduction de dangers dans le procédé.
🏆 ISO 22000 / FSSC 22000
Les entreprises doivent :
- qualifier leurs fournisseurs ;
- disposer de procédures de réception ;
- conserver les enregistrements ;
- définir des critères d’acceptation et de refus.
📌 Points clés pour les concours ONSSA
⭐ Toute matière première doit être contrôlée avant son utilisation.
⭐ Les contrôles portent sur :
- les documents ;
- le véhicule ;
- la température ;
- les emballages ;
- les paramètres de qualité.
⭐ Une matière première non conforme doit être identifiée, isolée et ne jamais être utilisée avant décision.
5.9.6 Qualification et évaluation des fournisseurs
📖 Définition
La qualification des fournisseurs est une procédure systématique qui consiste à vérifier qu’un fournisseur est capable de livrer des matières premières conformes aux exigences de l’entreprise et de la réglementation.
Dans les référentiels ISO 22000, FSSC 22000, BRCGS, IFS Food et selon les exigences de l’ONSSA, les fournisseurs doivent être évalués, approuvés et régulièrement réévalués.
Une entreprise ne doit jamais acheter des matières premières auprès d’un fournisseur non qualifié.
🎯 Objectifs
La qualification des fournisseurs permet de :
✅ garantir la qualité des matières premières ;
✅ réduire les risques sanitaires ;
✅ assurer une production conforme ;
✅ améliorer la traçabilité ;
✅ renforcer la sécurité alimentaire ;
✅ établir une relation durable avec des fournisseurs fiables.
📋 Critères de sélection des fournisseurs
Avant d’approuver un fournisseur, plusieurs critères doivent être évalués.
🏢 A. Situation administrative
Le fournisseur doit disposer :
- d’un registre de commerce ;
- d’autorisations réglementaires ;
- d’un agrément ONSSA si applicable ;
- d’une assurance qualité.
🏭 B. Système qualité
Le fournisseur peut être certifié selon :
- ISO 22000
- FSSC 22000
- BRCGS
- IFS Food
- GMP
- HACCP
Ces certifications renforcent la confiance mais ne remplacent pas les contrôles réalisés par l’entreprise.
📦 C. Qualité des matières premières
Les matières premières doivent respecter :
- les spécifications techniques ;
- les critères microbiologiques ;
- les critères physico-chimiques ;
- les exigences d’emballage.
🚚 D. Conditions de livraison
Le fournisseur doit assurer :
- le respect de la chaîne du froid ;
- des véhicules propres ;
- une livraison ponctuelle ;
- une protection contre toute contamination.
📄 E. Documents obligatoires
Chaque fournisseur doit fournir selon le produit :
- Bon de livraison
- Certificat d’analyse (COA)
- Fiche technique
- Fiche de données de sécurité (si nécessaire)
- Certificat sanitaire
- Déclaration de conformité
- Numéro de lot
- DLC / DDM
📊 Tableau d’évaluation des fournisseurs
| Critère | Pondération | Résultat |
|---|---|---|
| Qualité des produits | 30 % | Conforme / Non conforme |
| Respect des délais | 20 % | Conforme / Non conforme |
| Conformité documentaire | 15 % | Conforme / Non conforme |
| Conditions de transport | 15 % | Conforme / Non conforme |
| Réclamations | 10 % | Conforme / Non conforme |
| Certifications | 10 % | Conforme / Non conforme |
📈 Système de notation
Exemple de classification :
| Note | Décision |
|---|---|
| 90–100 % | ✅ Fournisseur approuvé |
| 80–89 % | 🟢 Accepté avec surveillance |
| 70–79 % | 🟡 Amélioration demandée |
| < 70 % | ❌ Fournisseur rejeté |
📝 Audit fournisseur
Lorsque cela est nécessaire, l’entreprise réalise un audit chez le fournisseur.
Les principaux points vérifiés sont :
🏭 locaux ;
🧼 hygiène ;
👨🏭 personnel ;
🧪 laboratoire ;
📦 stockage ;
🚛 transport ;
📋 système documentaire ;
🦟 lutte contre les nuisibles.
🔄 Réévaluation des fournisseurs
Un fournisseur ne reste pas approuvé définitivement.
Il doit être réévalué :
📅 une fois par an ;
📅 après une réclamation importante ;
📅 après une non-conformité répétée ;
📅 lors d’un changement de procédé ou de matière première.
🚨 Gestion des non-conformités fournisseur
En cas de problème :
1️⃣ Identifier la non-conformité.
2️⃣ Isoler le lot.
3️⃣ Informer le fournisseur.
4️⃣ Ouvrir une fiche de réclamation.
5️⃣ Demander une action corrective.
6️⃣ Vérifier l’efficacité des actions.
7️⃣ Décider du maintien ou non de l’agrément.
📋 Exemple de fiche d’évaluation fournisseur
| Élément | Résultat |
|---|---|
| Nom du fournisseur | AgroFood SA |
| Produit fourni | Lait cru |
| Date d’évaluation | 20/08/2026 |
| Certifications | ISO 22000 |
| Note globale | 94 % |
| Décision | Fournisseur approuvé |
| Responsable | Responsable Qualité |
🌍 Exigences des référentiels
🇲🇦 ONSSA
- Fournisseurs identifiés.
- Traçabilité des achats.
- Matières premières conformes.
📋 HACCP
Le fournisseur doit maîtriser les dangers liés aux matières premières livrées.
🏆 ISO 22000
L’organisme doit :
- sélectionner ses fournisseurs selon des critères définis ;
- surveiller leurs performances ;
- conserver les preuves d’évaluation.
🏆 FSSC 22000
Exige :
- procédure de qualification ;
- réévaluation périodique ;
- suivi des réclamations ;
- enregistrements documentés.
📌 Points clés pour les concours ONSSA
⭐ Un fournisseur doit être qualifié avant toute commande.
⭐ Les principaux critères sont :
- qualité,
- conformité documentaire,
- délais,
- transport,
- certifications.
⭐ Les fournisseurs doivent être réévalués régulièrement.
⭐ Les résultats des évaluations doivent être documentés et archivés.
📦 5.9.7 Échantillonnage et contrôle des matières premières
📖 Définition de l’échantillonnage
L’échantillonnage est l’opération qui consiste à prélever une quantité représentative d’une matière première afin de réaliser des analyses permettant de vérifier sa conformité avant son utilisation.
L’échantillon doit représenter fidèlement l’ensemble du lot.
L’objectif est d’éviter qu’une matière première contaminée ou non conforme entre dans le processus de fabrication.
Cette étape est obligatoire dans les systèmes :
- 🇲🇦 ONSSA
- 📋 HACCP
- 🌍 ISO 22000
- 🏆 FSSC 22000
- 🏆 BRCGS
- 🏆 IFS Food
🎯 Objectifs de l’échantillonnage
L’échantillonnage permet de :
✅ vérifier la conformité d’un lot ;
✅ détecter les contaminations ;
✅ confirmer les caractéristiques physico-chimiques ;
✅ contrôler les critères microbiologiques ;
✅ assurer la traçabilité ;
✅ protéger le consommateur.
📦 Définition d’un lot
Un lot est une quantité déterminée de matière première produite ou livrée dans des conditions identiques.
Tous les produits d’un même lot possèdent généralement :
- le même fournisseur ;
- la même date de fabrication ;
- le même numéro de lot ;
- les mêmes conditions de transport.
Chaque lot doit être identifié de manière unique.
🧪 Types d’échantillons
1️⃣ Échantillon simple
Prélevé en un seul point.
Utilisé pour :
- petits lots ;
- produits homogènes.
2️⃣ Échantillon multiple
Prélevé à plusieurs endroits.
Il est recommandé pour :
- sacs de farine ;
- sucre ;
- céréales ;
- poudres.
3️⃣ Échantillon composite
Résulte du mélange de plusieurs prélèvements élémentaires.
C’est le type le plus utilisé en industrie agroalimentaire.
Il représente mieux l’ensemble du lot.
📋 Méthodes d’échantillonnage
Selon la matière première, différentes méthodes sont utilisées :
| Matière première | Méthode |
|---|---|
| 🌾 Farine | Sonde d’échantillonnage |
| 🥛 Lait | Agitation + prélèvement |
| 🐟 Poisson | Prélèvements répartis |
| 🥩 Viande | Prélèvements multiples |
| 🍅 Fruits | Échantillons aléatoires |
| 🧂 Sel | Sonde ou prélèvement manuel |
⚙️ Matériel d’échantillonnage
Le matériel doit être :
✅ propre ;
✅ désinfecté ;
✅ adapté au produit ;
✅ identifié.
Exemples :
- sonde inox ;
- spatule alimentaire ;
- cuillère inox ;
- flacon stérile ;
- sacs stériles ;
- gants.
🧴 Conditions de prélèvement
Pendant le prélèvement :
✔ porter une tenue propre ;
✔ se laver les mains ;
✔ éviter toute contamination ;
✔ utiliser du matériel stérile si nécessaire ;
✔ identifier immédiatement l’échantillon.
🏷️ Identification des échantillons
Chaque échantillon doit porter les informations suivantes :
- numéro du lot ;
- nom du produit ;
- fournisseur ;
- date de prélèvement ;
- heure ;
- nom du préleveur ;
- destination des analyses.
🌡️ Conservation des échantillons
Les conditions de conservation dépendent du produit :
| Produit | Conservation |
|---|---|
| 🥛 Lait | 0–4 °C |
| 🥩 Viande | 0–4 °C |
| 🐟 Poisson | 0–2 °C |
| ❄ Surgelés | ≤ -18 °C |
| 🌾 Farine | Endroit sec |
| 🧂 Sel | Température ambiante |
Le délai entre le prélèvement et l’analyse doit être le plus court possible.
🔬 Analyses réalisées
Les analyses peuvent être :
🧪 Physico-chimiques
Exemples :
| Paramètre | Utilisation |
|---|---|
| 🌡 Température | Produits réfrigérés |
| ⚖ Humidité | Farine, céréales |
| 🧪 pH | Produits liquides |
| 🍬 Brix | Jus et concentrés |
| 🧈 Matière grasse | Produits laitiers |
| 🧂 Sel | Charcuterie |
🦠 Microbiologiques
Les principaux germes recherchés sont :
| Analyse | Critère |
|---|---|
| 🧫 Flore totale | Conforme aux spécifications |
| 🦠 Escherichia coli | Conforme |
| ☣️ Salmonella spp. | Absence |
| 🦠 Listeria monocytogenes | Absence selon le produit |
| 🦠 Staphylococcus aureus | Conforme |
| 🍄 Levures et moisissures | Conforme |
☣️ Chimiques
Selon le produit :
- pesticides ;
- mycotoxines ;
- antibiotiques ;
- métaux lourds ;
- résidus de nettoyage.
📊 Tableau récapitulatif des contrôles
| Type de contrôle | Paramètres principaux |
|---|---|
| 👀 Organoleptique | Couleur, odeur, texture |
| ⚗️ Physico-chimique | pH, Brix, humidité, MG |
| 🦠 Microbiologique | Salmonella, E. coli, Listeria |
| ☣️ Chimique | Pesticides, métaux lourds |
🚫 Critères de non-conformité
Le lot est déclaré non conforme si :
❌ présence de Salmonella ;
❌ dépassement des limites microbiologiques ;
❌ humidité excessive ;
❌ température non conforme ;
❌ présence de corps étrangers ;
❌ dépassement des limites de pesticides ;
❌ emballage contaminé.
📄 Rapport d’analyse
À la fin des analyses, le laboratoire établit un rapport contenant :
- identification de l’échantillon ;
- méthodes utilisées ;
- résultats ;
- limites réglementaires ;
- conclusion (Conforme / Non conforme) ;
- signature du laboratoire.
🌍 Exigences des référentiels
🇲🇦 ONSSA
Les matières premières doivent être :
- échantillonnées lorsque nécessaire ;
- analysées ;
- traçables.
📋 HACCP
Les analyses servent à vérifier que les dangers sont maîtrisés avant la production.
🏆 ISO 22000
L’entreprise doit disposer :
- d’une procédure d’échantillonnage ;
- d’un plan d’analyse ;
- d’enregistrements des résultats.
🏆 FSSC 22000
Exige :
- des méthodes d’échantillonnage validées ;
- des laboratoires compétents ;
- la conservation des résultats d’analyse.
📌 Points clés pour les concours ONSSA
⭐ Un échantillon doit être représentatif du lot.
⭐ Les principaux types d’analyses sont :
- organoleptiques ;
- physico-chimiques ;
- microbiologiques ;
- chimiques.
⭐ Toute matière première non conforme doit être isolée, identifiée et bloquée avant toute utilisation.
⭐ Les résultats d’analyse doivent être documentés et archivés.
📦 5.9.8 La traçabilité des matières premières
📖 Définition de la traçabilité
La traçabilité est la capacité de retrouver l’historique, l’origine, les mouvements et l’utilisation d’une matière première ou d’un produit alimentaire tout au long de la chaîne de production.
Selon le Codex Alimentarius, l’ONSSA, ISO 22000, FSSC 22000, BRCGS et IFS Food, chaque matière première doit pouvoir être identifiée et suivie depuis son fournisseur jusqu’au consommateur final.
La traçabilité est l’un des piliers fondamentaux de la sécurité alimentaire.
🎯 Objectifs de la traçabilité
La traçabilité permet de :
✅ identifier rapidement un lot défectueux ;
✅ retirer ou rappeler uniquement les produits concernés ;
✅ garantir la sécurité alimentaire ;
✅ répondre aux exigences réglementaires ;
✅ protéger le consommateur ;
✅ faciliter les audits.
🔄 Les trois types de traçabilité
1️⃣ Traçabilité amont (Backward Traceability)
Elle permet de répondre à la question :
D’où vient cette matière première ?
Informations recherchées :
- fournisseur ;
- numéro de lot fournisseur ;
- date de fabrication ;
- certificat d’analyse ;
- date de réception ;
- conditions de transport.
2️⃣ Traçabilité interne
Elle suit le produit à l’intérieur de l’usine.
Elle permet de savoir :
- quelles matières premières ont été utilisées ;
- quelle ligne de production a été utilisée ;
- quel opérateur était responsable ;
- quelles machines ont été utilisées ;
- quelles analyses ont été réalisées.
3️⃣ Traçabilité aval (Forward Traceability)
Elle répond à la question :
Où est parti ce produit ?
Elle permet d’identifier :
- le client ;
- le distributeur ;
- la date d’expédition ;
- le numéro de lot expédié ;
- la quantité livrée.
📦 Codification des lots
Chaque lot doit posséder un numéro unique.
Exemple :
L20260804-015
Interprétation :
- L = Lot
- 2026 = année
- 08 = mois
- 04 = jour
- 015 = numéro de production
Ce système facilite le suivi et le rappel des produits.
🏷️ Informations obligatoires sur un lot
Chaque lot doit être associé à :
| Information | Exemple |
|---|---|
| Nom du produit | Farine T55 |
| Numéro de lot | L20260804-015 |
| Fournisseur | Moulin Atlas |
| Date de réception | 04/08/2026 |
| Quantité | 2 000 kg |
| Certificat d’analyse | Oui |
| Emplacement de stockage | Silo 2 |
📄 Documents de traçabilité
Les principaux documents sont :
📋 Bon de réception
📋 Bon de livraison
📋 Bon de fabrication
📋 Fiche de production
📋 Rapport d’analyse
📋 Fiche de stockage
📋 Registre des expéditions
Tous ces documents doivent être archivés selon la procédure qualité.
🔍 Système « One Step Back – One Step Forward »
Principe utilisé par les normes internationales :
- One Step Back : connaître le fournisseur précédent.
- One Step Forward : connaître le client suivant.
Ce principe permet de retrouver rapidement l’origine d’un problème.
🚨 Retrait et rappel des produits
Retrait
Le produit est retiré avant d’atteindre le consommateur.
Exemple :
- lot encore présent dans l’entrepôt ;
- produit chez un distributeur mais non vendu.
Rappel
Le produit a déjà été vendu.
L’entreprise doit informer :
- les distributeurs ;
- les autorités compétentes ;
- les consommateurs si nécessaire.
Le rappel doit être rapide et documenté.
📊 Exemple de procédure de rappel
Détection d'une non-conformité
           │
           ▼
Identification du lot
           │
           ▼
Blocage des stocks
           │
           ▼
Information de la direction
           │
           ▼
Information de l'ONSSA
           │
           ▼
Retrait ou rappel
           │
           ▼
Analyse des causes
           │
           ▼
Actions correctives
🧪 Exemple pratique
Une analyse révèle la présence de Salmonella dans un lot de poudre de lait.
Grâce à la traçabilité, l’entreprise identifie immédiatement :
- le fournisseur ;
- la date de réception ;
- les produits fabriqués avec ce lot ;
- les clients ayant reçu ces produits.
Le rappel est limité uniquement aux lots concernés, ce qui réduit les pertes économiques.
📋 Tableau de suivi des lots
| Lot | Produit | Fournisseur | Réception | Destination | Statut |
|---|---|---|---|---|---|
| L20260804-015 | Farine | Moulin Atlas | 04/08/2026 | Production | Conforme |
| L20260804-016 | Lait cru | Ferme X | 04/08/2026 | Cuve 3 | Conforme |
🌍 Exigences des référentiels
🇲🇦 ONSSA
L’entreprise doit pouvoir identifier rapidement :
- l’origine des matières premières ;
- les lots fabriqués ;
- les clients concernés.
📋 HACCP
La traçabilité facilite :
- la gestion des dangers ;
- le retrait des produits ;
- la maîtrise des non-conformités.
🏆 ISO 22000
Exige un système documenté permettant :
- d’identifier les lots ;
- de retrouver l’historique des produits ;
- de démontrer la traçabilité lors des audits.
🏆 FSSC 22000
Impose :
- des tests réguliers de traçabilité ;
- des exercices de rappel de produits ;
- la conservation des enregistrements.
📌 Points clés pour les concours ONSSA
⭐ La traçabilité comprend trois niveaux :
- traçabilité amont ;
- traçabilité interne ;
- traçabilité aval.
⭐ Chaque lot doit posséder un numéro unique.
⭐ Le principe « One Step Back – One Step Forward » est une exigence majeure des référentiels internationaux.
⭐ Un système de traçabilité efficace permet de réaliser un retrait ou un rappel rapide des produits non conformes.
📦 5.9.9 Gestion des non-conformités des matières premières
📖 Définition
Une non-conformité est toute situation où une matière première ne respecte pas les exigences définies par :
- les spécifications techniques de l’entreprise ;
- la réglementation marocaine (ONSSA) ;
- les normes internationales (ISO 22000, FSSC 22000, BRCGS, IFS Food) ;
- les exigences du client.
Une matière première non conforme ne doit jamais être utilisée en production avant qu’une décision officielle soit prise.
🎯 Objectifs de la gestion des non-conformités
La gestion des non-conformités permet de :
✅ protéger le consommateur ;
✅ éviter la fabrication de produits dangereux ;
✅ réduire les pertes économiques ;
✅ respecter les exigences réglementaires ;
✅ améliorer la qualité des fournisseurs ;
✅ assurer l’amélioration continue.
⚠️ Types de non-conformités
Les non-conformités peuvent être classées en quatre catégories.
🦠 A. Non-conformités microbiologiques
Exemples :
- présence de Salmonella spp.
- présence de Listeria monocytogenes
- dépassement des limites de E. coli
- flore totale élevée
- levures et moisissures excessives
Risques
- intoxication alimentaire ;
- rappel de produits ;
- arrêt de production.
⚗️ B. Non-conformités physico-chimiques
Exemples :
- pH non conforme ;
- humidité excessive ;
- température élevée ;
- Brix insuffisant ;
- matière grasse hors spécification ;
- acidité excessive.
⚙️ C. Non-conformités physiques
Exemples :
- morceaux de verre ;
- métal ;
- plastique ;
- bois ;
- pierres ;
- insectes ;
- cheveux.
☣️ D. Non-conformités chimiques
Exemples :
- résidus de pesticides ;
- antibiotiques ;
- métaux lourds ;
- mycotoxines ;
- résidus de détergents ;
- huiles non alimentaires.
📊 Tableau des non-conformités
| Type | Exemple | Risque |
|---|---|---|
| 🦠 Microbiologique | Salmonella | Très élevé |
| ⚗️ Physico-chimique | pH incorrect | Moyen |
| ⚙️ Physique | Verre | Très élevé |
| ☣️ Chimique | Pesticides | Très élevé |
🚫 Critères de rejet
Une matière première est refusée lorsque :
❌ température hors limite
❌ emballage déchiré
❌ DLC dépassée
❌ présence de parasites
❌ moisissures
❌ odeur anormale
❌ analyses non conformes
❌ documents absents
❌ contamination visible
📦 Mise en quarantaine
Lorsqu’une matière première est suspecte, elle est placée en quarantaine.
Objectifs
Empêcher :
- son utilisation ;
- son mélange avec des lots conformes ;
- tout risque de contamination.
Zone de quarantaine
Elle doit être :
🚧 identifiée ;
🔒 sécurisée ;
📍 séparée des stocks conformes ;
🏷️ correctement étiquetée.
🏷️ Étiquette de quarantaine
Informations minimales :
- Produit
- Numéro de lot
- Date
- Motif
- Responsable
- Statut
Exemple :
PRODUIT EN QUARANTAINE

Produit : Farine T55

Lot : L20260804-018

Motif : Humidité élevée

Responsable : Service Qualité

Utilisation interdite
🔍 Analyse de la non-conformité
Le service qualité doit rechercher :
✔ la cause ;
✔ l’origine ;
✔ les conséquences.
Les outils utilisés :
📌 Les 5 Pourquoi
📌 Diagramme d’Ishikawa (6M)
📌 Analyse des risques HACCP
🔄 Décisions possibles
Après analyse, plusieurs décisions peuvent être prises.
| Décision | Description |
|---|---|
| ✅ Acceptation | Si conforme après vérification |
| 🔄 Reconditionnement | Si possible |
| 🔧 Traitement | Si autorisé |
| ↩️ Retour fournisseur | Lot renvoyé |
| ❌ Destruction | Si danger sanitaire |
📄 Fiche de non-conformité
Chaque non-conformité doit être enregistrée.
Exemple
| Élément | Information |
|---|---|
| Date | 06/08/2026 |
| Produit | Lait cru |
| Lot | L20260804-020 |
| Nature | Température élevée |
| Décision | Retour fournisseur |
| Responsable | Responsable Qualité |
📈 Actions Correctives (AC)
Une action corrective élimine la cause d’une non-conformité.
Exemples :
- changement de fournisseur ;
- amélioration du transport ;
- renforcement du contrôle ;
- recalibrage des équipements ;
- formation du personnel.
🛡️ Actions Préventives (AP)
Les actions préventives évitent la réapparition des problèmes.
Exemples :
✅ audit fournisseur ;
✅ augmentation de la fréquence des contrôles ;
✅ mise à jour des procédures ;
✅ amélioration du stockage ;
✅ amélioration du transport.
📊 Suivi des non-conformités
Le responsable qualité suit plusieurs indicateurs :
| Indicateur | Objectif |
|---|---|
| Nombre de non-conformités | Réduction |
| Taux de refus | Réduction |
| Réclamations fournisseur | Réduction |
| Temps de traitement | Diminution |
| Actions correctives réalisées | 100 % |
🌍 Exigences réglementaires
🇲🇦 ONSSA
L’entreprise doit :
- identifier les non-conformités ;
- enregistrer toutes les anomalies ;
- isoler les produits ;
- conserver les preuves.
📋 HACCP
Toute matière première non conforme représente un danger potentiel.
Elle doit être :
- identifiée ;
- isolée ;
- évaluée.
🏆 ISO 22000
L’organisme doit disposer :
- d’une procédure de gestion des non-conformités ;
- d’actions correctives ;
- d’actions préventives ;
- d’enregistrements.
🏆 FSSC 22000
Exige :
- l’analyse des causes racines ;
- le suivi des actions correctives ;
- la vérification de leur efficacité.
📌 Points clés pour les concours ONSSA
⭐ Une matière première non conforme doit être immédiatement isolée.
⭐ Les principaux types de non-conformités sont :
- microbiologiques ;
- physico-chimiques ;
- physiques ;
- chimiques.
⭐ Toute non-conformité doit faire l’objet :
- d’un enregistrement ;
- d’une analyse ;
- d’une décision ;
- d’actions correctives et préventives.
⭐ La mise en quarantaine est une étape essentielle avant toute décision.
📦 5.9.10 Libération des matières premières et autorisation d’utilisation
📖 Définition
La libération des matières premières est la décision officielle prise par le service Qualité autorisant l’utilisation d’un lot dans la production après vérification de sa conformité.
Même si une matière première a été reçue et stockée, elle ne peut pas être utilisée tant qu’elle n’a pas été libérée.
Cette étape est obligatoire dans les systèmes :
- 🇲🇦 ONSSA
- 📋 HACCP
- 🌍 ISO 22000
- 🏆 FSSC 22000
- 🏆 BRCGS
- 🏆 IFS Food
🎯 Objectifs
La libération permet de :
✅ garantir que seules les matières conformes sont utilisées ;
✅ protéger la production ;
✅ assurer la sécurité sanitaire ;
✅ respecter les exigences réglementaires ;
✅ maintenir la traçabilité.
📋 Conditions de libération
Avant toute autorisation, les éléments suivants doivent être conformes :
| Critère | Vérification |
|---|---|
| 📄 Documents | Complets |
| 👀 Inspection visuelle | Conforme |
| 🌡 Température | Conforme |
| ⚗️ Analyses physico-chimiques | Conformes |
| 🦠 Analyses microbiologiques | Conformes |
| 🏷️ Identification du lot | Conforme |
| 📦 Stockage | Conforme |
👨🔬 Responsabilités
📌 Service Réception
- réception des marchandises ;
- contrôle quantitatif ;
- vérification des documents.
🧪 Laboratoir
- analyses microbiologiques ;
- analyses physico-chimiques ;
- transmission des résultats.
👨💼 Responsable Qualité
Le Responsable Qualité :
✔ vérifie les résultats ;
✔ décide :
- Acceptation ;
- Refus ;
- Mise en quarantaine.
Il signe ensuite la fiche de libération.
🔄 Processus de libération
Réception
      │
      ▼
Contrôle documentaire
      │
      ▼
Inspection visuelle
      │
      ▼
Échantillonnage
      │
      ▼
Analyses laboratoire
      │
      ▼
Résultats conformes ?
      │
 ┌────┴────┐
 │         │
Oui        Non
 │         │
 ▼         ▼
Libération  Quarantaine
 │         │
 ▼         ▼
Production Décision qualité
📄 Fiche de libération
Chaque lot doit disposer d’une fiche de validation.
Exemple
| Élément | Information |
|---|---|
| Produit | Farine T55 |
| Lot | L20260804-021 |
| Fournisseur | Moulin Atlas |
| Réception | 04/08/2026 |
| Résultats analyses | Conformes |
| Décision | Libéré |
| Responsable Qualité | Signature |
🟢 Statuts possibles
🟢 Libéré
Le lot peut être utilisé.
🟡 En attente
Les analyses ne sont pas terminées.
Le lot reste isolé.
🔴 Bloqué
Le lot présente une anomalie.
Utilisation interdite.
❌ Rejeté
Retour fournisseur ou destruction.
📦 Gestion des lots bloqués
Les lots bloqués doivent être :
🏷️ identifiés ;
🚧 séparés ;
🔒 sécurisés ;
📝 enregistrés.
Ils ne doivent jamais être utilisés accidentellement.
📊 Étiquetage des statuts
| Couleur | Signification |
|---|---|
| 🟢 Vert | Libéré |
| 🟡 Jaune | En attente |
| 🔴 Rouge | Bloqué / Refusé |
🧪 Cas pratique
Situation
Une entreprise reçoit 10 tonnes de lait cru.
Résultats :
| Paramètre | Résultat |
|---|---|
| Température | 4 °C |
| pH | 6,7 |
| Matière grasse | Conforme |
| Antibiotiques | Absence |
| Salmonella | Absence |
| E. coli | Conforme |
👉 Décision :
Le Responsable Qualité signe la fiche de libération.
Le lot peut être envoyé en production.
🌍 Exigences réglementaires
🇲🇦 ONSSA
Exige :
- contrôle avant utilisation ;
- preuve documentaire ;
- traçabilité des décisions.
📋 HACCP
La libération constitue une mesure préventive essentielle avant le démarrage de la fabrication.
🏆 ISO 22000
Les produits ne peuvent être utilisés qu’après validation des contrôles définis.
🏆 FSSC 22000
Exige :
- procédure documentée de libération ;
- responsable identifié ;
- conservation des preuves.
📌 Bonnes pratiques
✅ Ne jamais utiliser un lot en attente d’analyse.
✅ Utiliser une signalisation claire (vert, jaune, rouge).
✅ Conserver toutes les fiches de libération.
✅ Vérifier régulièrement les lots en quarantaine.
✅ Former le personnel à reconnaître les différents statuts.
📊 Indicateurs (KPI)
Le service qualité peut suivre :
| KPI | Objectif |
|---|---|
| % de lots libérés | > 95 % |
| % de lots refusés | < 2 % |
| Délai moyen de libération | Le plus court possible |
| Nombre de lots en quarantaine | Faible |
| Réclamations liées aux matières premières | Tendance à 0 |
📌 Points clés pour les concours ONSSA
⭐ Une matière première ne peut être utilisée qu’après libération officielle.
⭐ La décision de libération appartient au Responsable Qualité.
⭐ Les statuts d’un lot sont généralement :
- 🟢 Libéré
- 🟡 En attente
- 🔴 Bloqué
- ❌ Rejeté
⭐ Les preuves de libération doivent être archivées et disponibles lors des audits.
✅ Fin de la section 5.9 – La gestion des matières premières
Cette section couvre désormais l’ensemble du processus :
- Définition des matières premières
- Réception
- Qualification des fournisseurs
- Échantillonnage et contrôles
- Traçabilité
- Gestion des non-conformités
- Libération des lots